造粒机螺杆机筒厂家分享双螺杆(gan)造粒机如何检查(cha)表面的损伤及腐蚀状况
双螺杆挤(ji)出理论的研究仍(reng)处于初期阶段,秉承着“技术大于科学”,造粒机螺杆机筒厂家认为对(dui)被称为的挤压过程的研究分为(wei)3个阶段的研究。
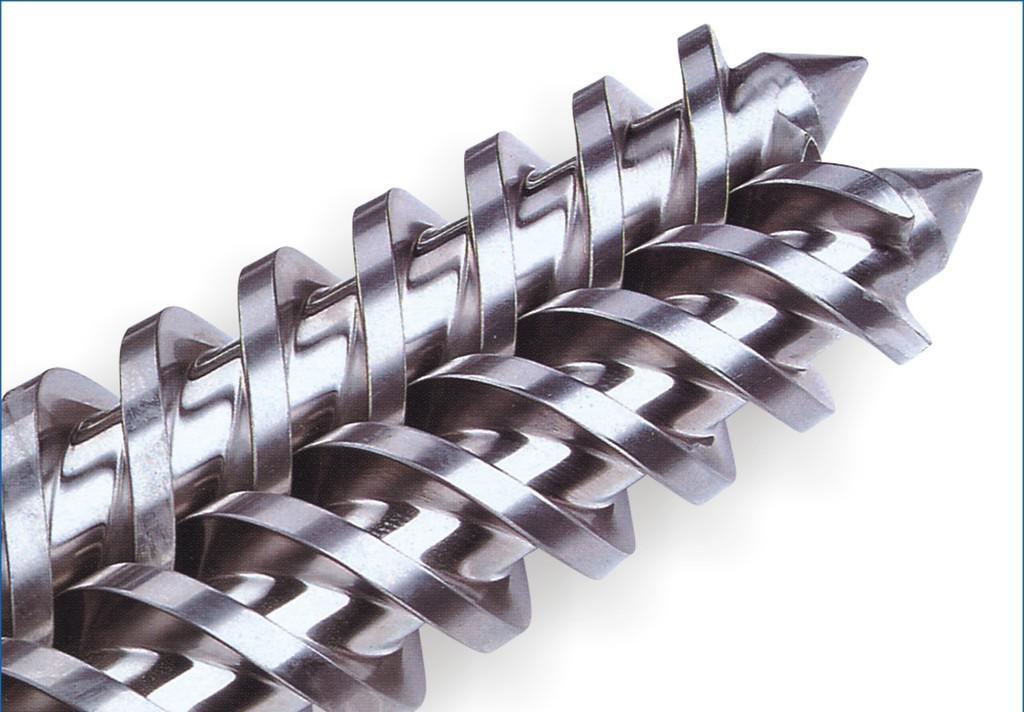
1.在挤出过程中,必须了解两种或多(duo)种聚合物与材(cai)料的实际状态变化、混合形式、结构变(bian)化过程以及混合物与性(xing)能的关系。
2、在挤出反应成型中,建立反应过程、速度、性能和螺杆组成、工作条件之间(jian)的内部关系,指导挤出反应成型。
3.为了指导双螺杆(gan)挤出机的(de)设计和挤出过程优化,建立了双螺杆挤出机的数学和物理模(mo)型(xing)。
造粒机螺杆机筒厂家(jia)认为随着聚合物(wu)改性技术的发展,双螺(luo)杆挤出理论(lun)的研究已经不能适应应用的发展,在国际上形成了共识,成为研究热点。
检查如下:
检查(cha)双螺杆挤出机冷却槽(cao)、真空泵、电机的运行状态,检查密封是否有泄漏。冷却设备及管道(dao)要清洁,工(gong)业用软水没有漂浮的杂质。要定期检(jian)查和清(qing)洁过滤器和水箱,以保持清洁,更换新的水。真空系统的分离器在使用过(guo)程中,粘稠的物质留在罐子里,必须定期停止清洗。
检查多(duo)孔板的尺(chi)寸损失、车(che)轮表面的损坏和腐(fu)蚀、堵塞(sai)是(shi)否影响产品的形状和产量、冷却水的开通度、温度(一般26)、输送条件、气缸温度和压力、螺钉和气缸之间的(de)摩擦。
定期清洁双螺杆挤压(ya)机滤油器,清除水箱底部(bu)沉淀物污(wu)垢,定期加油润滑点。检查电机、油箱温升、轴承是否局部过热、电机、齿(chi)轮是否没有异(yi)常声音、漏油、滤油器、花键轴是否径向跳动、与螺钉端面的接触(chu)间隙。新变速箱打磨后要更换新油(you),每4000小时更换一次。
造粒机螺杆机筒厂家分享(xiang)塑料造粒中常见的五(wu)个问题。
断条
(1)造粒(li)机螺杆机(ji)筒厂家分享外部杂质的原因
要检查混料和防灾各部分的装备死角(jiao)是否清理干净(jing),是否掺有杂质。
尽量少放粉碎材料,或人(ren)工初步(bu)筛除粉碎材料,去除杂质。
增加过滤器数和(he)章节(jie)数。
尽量盖住(zhu)杂物可能脱落的洞(实心盖子或网盖)。
(2)内部杂质的原因
主(zhu)要是工艺或(huo)设备引起的碳化严重,碳化物被转(zhuan)移到材料条上(shang),在牵引力作用下断裂。
(3)材料塑化不良
挤压温度低或(huo)螺钉剪切(qie)太弱,材料不够塑化,产生疙瘩,在牵引力作用下断裂。
配方系统中的低熔点助剂(包括EBS或PETS等)在螺钉剪切较弱、螺钉和管间隙较大、切割较弱的情况下,塑化不良并断裂。