造(zao)粒机螺杆机筒厂家给大家介绍下造粒机造粒出现黑点(dian)怎么处理
造粒机螺杆机筒厂家(jia)给大家介绍下造粒(li)机造粒出现黑点怎么处理
造粒机螺杆机筒厂家:造粒机造粒出现黑点应该如(ru)何解决(jue)
造粒机螺杆机筒厂家:造粒机造粒出现黑点怎么办?造粒过程中,碰到提取的粒子出现黑点是比较(jiao)常见的问题,遇到这种问题怎么解决?这种现象的原因是造粒(li)机(ji)的问题、原料(liao)的问题(ti)还是其他因素造成的?
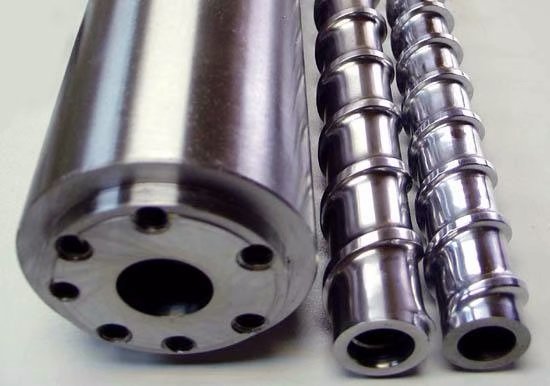
造粒机螺杆机筒厂家:造粒过程中黑点(dian)的(de)产生是常见的故障现象,特别是彩色、浅色产品更为突出,在之后的大生产(chan)过程中发现产品性(xing)能和产品颜色没有问题,但不久后受到客户投诉“产品合格率过低有黑(hei)点,要求退货”等,此时。
为(wei)了尽可能避免碳(tan)化对塑料制品的危害,有效地(di)预防和尽量减(jian)少损失是很重要的,要深刻理解碳化的本质,就必须有效利用有效的解决方法,在塑(su)料制品碳化的解决和预防的各个阶段,都需要我们严格控制。
高速处(chu)理机内的(de)碳化物,需要在材料性比较硬的塑料或其(qi)原(yuan)料中加入白矿物油进行清洗,使温度适当提高10~15C,此时,要考虑小型挤出机对塑料的塑化能力,对于可(ke)塑化(hua)超高分子量塑料的大、中型挤出机,可在超高分子量塑料(liao)或其原料中加入(ru)白化油进行清洗,由于超高分子量塑(su)料很(hen)硬,温度(du)高时(shi)清洗对象物容易软化脱落,有利于碳(tan)化物被带出(chu)塑料熔体,清洗过程中,挤出机的转速(su)在低速和高速之(zhi)间反复多次,如果电机负荷充裕,在操作中可以多次重复挤出机的停(ting)止和重新启动(dong),进一步提高清洗效果,熔体中的碳化物(黑点)明显减少时,只(zhi)需(xu)更换普通塑料清洗干净,并逐渐调整至适当的(de)温度,即可正常生产。
在塑料制(zhi)品的实际生产中,一般在塑料制(zhi)粒机停止之(zhi)前隔离进料口,排除挤出机和机头内(nei)的塑(su)料熔体,关闭各区的温度,关闭电源,由于塑料熔体对金(jin)属有很强的粘接作用(yong),所以每次停(ting)止时都不能完全排除(chu),之后(hou)塑料熔体总是牢牢地附着在挤出机的缸体内壁和螺杆(gan)上,在停止后设备的自然(ran)冷却降温和下次加温过程中长时间(jian)处于高温状态,明显的热劣化按照常规的停(ting)止方法,喷头(tou)模口和进料口两(liang)端未采取有效的密封措施,导(dao)致空气进入机内氧化,加剧机内残留塑料(liao)的(de)热老化,为碳(tan)化提供了有利的条件。
由于设备为金属结构,与塑料的热膨(peng)胀系(xi)数差异较大,碳(tan)化的塑料对金属的附着性降低(di),容易从(cong)造粒机螺(luo)杆机筒厂家:塑料造粒机(ji)的气缸内壁、缸盖内壁、螺杆脱落,混入塑料熔体,产品内外壁的黑点较多,容易发生穿孔、泄漏等多种质量问题,长时间停机后,加温重(zhong)启容易使塑料制品(pin)出现许多大小黑点,无法满足产品的质量要求,这(zhe)些是黑点机内残留的塑料,通常用塑料连续挤出,用排除(chu)有黑点的塑(su)料熔体的清洗方法进行清洗,清洗时间较长为3-5小时,原本用超高(gao)分子(zi)量塑料杯碳化,生产原色产品,会大大增加清洗机的(de)难(nan)度,清洗时间变长,清洗机的成本就会变高(gao)。
造粒机螺杆机筒厂家(jia)今天就介绍到(dao)这里了,我公司家专业研发、设计、制造螺杆、机筒的生产企业,如果您有需可以(yi)联系(xi)我们公司。