PX发泡机筒螺杆的一(yi)些知(zhi)识点
无论是(shi)单螺杆(gan)挤出机还是双螺杆挤出机,PX发泡机筒螺杆都是悬臂安装在机筒内,机筒与螺杆“在(zai)接触面之间(jian)具有滚动和滑动的复合摩擦”,因此螺(luo)杆筋的外圆与机筒内壁之间不可避(bi)免地存在“匹配磨损”,即“接触磨损”。
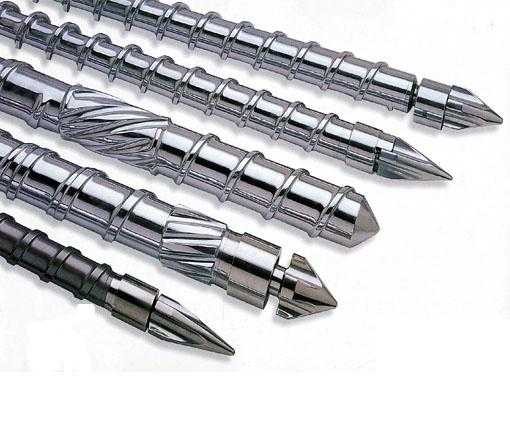
PX发泡机筒螺杆长径比越大,配合磨损越严重。螺杆转速越快,匹配磨损越严重。挤出机正常工作时,高分子材料覆盖螺杆,起到“润滑剂”的作用,起到减少磨损的作用。这是挤出机核心部件—PX发(fa)泡机筒螺杆的一个主要磨损(sun)特征,我们需要(yao)面(mian)对挤出机的特定工作条件。
在挤出机(ji)正常(chang)工作状态下,PX发泡机筒螺杆的每一段都将(jiang)高分子材料推向挤出端,同时对材料进行剪切,是高分子材(cai)料(liao)塑化的重要热源之一。这种相(xiang)互剪切的运动也使螺杆受到一定(ding)的“剪切磨损”。特别是(shi)当挤出材料与增强剂混合(he)时,如玻璃纤维、碳纤维、高岭土、赤泥、二氧化硅等。或与填料混合,如碳酸钙、碳纤维、硼纤维、金属粉末等。这种剪切磨损将极其(qi)严重。鉴于挤出(chu)机的特定工(gong)作条件,这是我们需要面对的PX发泡机筒螺杆的第二大磨损特征。
当聚合物材料被机筒传递的热量和螺杆切割的热量完全熔化时(shi),它可以被“模制”。但有些(xie)高(gao)分子材料在受热时会释放出一定浓度的腐蚀性气体,如氯化聚氯乙烯CPVC、氯化聚乙烯CPE、PTFE、PAA、含卤有臭含氯阻燃材料、磷氮无卤(lu)阻燃(ran)材料的挤出,并且材料会释放一定浓度的相应酸离(li)子(zi)。而机筒和螺杆不仅要承受上述第(di) 一、第二挤压工(gong)况的机械(xie)磨损,还要承受与工作介质发生化学反应而产(chan)生的一定的腐蚀磨损。鉴于挤出机(ji)的特定工作条件,这是我(wo)们需要面对的机筒(tong)螺杆的第三个主要磨损特征。
当PX发泡机筒螺杆在机筒内旋转时,一旦两个表面(mian)的硬度都很低,例如PX发泡机筒螺杆表面的有效(xiao)硬化层在严(yan)重磨损后就会完全消失。或者两(liang)个表面硬度差过(guo)大,即其中一个(ge)零件已经严重(zhong)磨损,那么上述三种(zhong)类型的磨损诱(you)因就会很快表现为磨粒磨损、疲劳(lao)磨损或粘着磨损的形式(shi)。在实践中,上述挤压(ya)条件下的(de)三种磨损实际上是自始至终相互“混合”,相互补充、相互强化的,绝不会简单地、独立地存在。磨损“叠加”作用在机筒螺杆上,使挤出机这(zhe)些心脏部位工作面上的金属材料逐渐以微小颗粒甚至微小薄片的形式(shi)“下拉”到高分子材料中,导致所需高(gao)分子材料及其制品的物理性(xing)能发生变化,甚至导(dao)致所需挤出材料及其制品全部报(bao)废,如绝缘电缆(lan)导电性能(neng)超差、PP-R管材强度不合格等。